Sätz von Zylinderschaft-Spiralbohrer, Beschichtung TiN, Kode VN10010 TIN, Durchmesser 1-13 mm, 25 St.


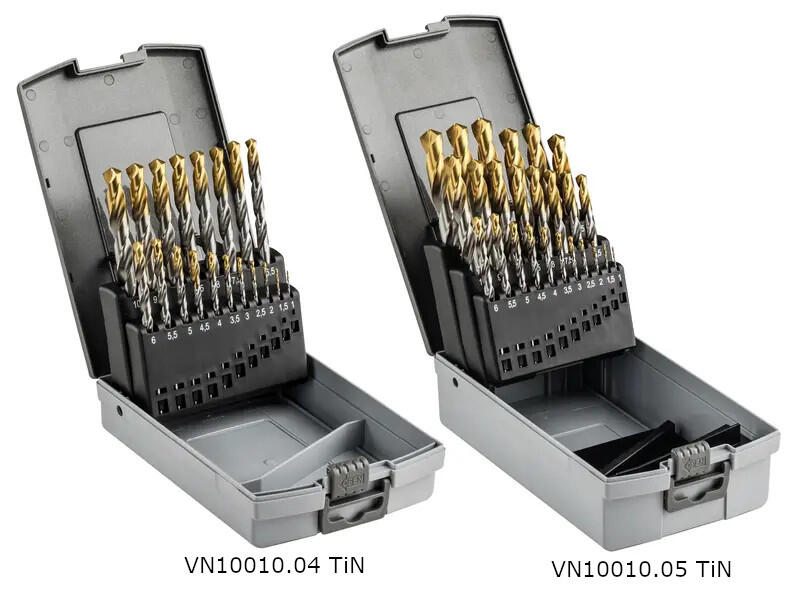
| Artikel Nr. | Preis/St. | Auf Lager | Stückzahl | |
|---|---|---|---|---|
| VN10010.05 TIN SET | 176,11 € | Nein |
Inhalt des Satzes
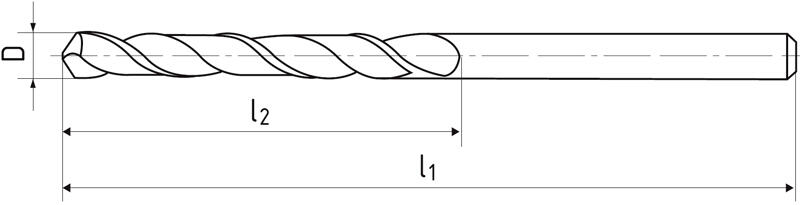
| Artikel Nr. | D | l1 | l2 | VN10010.04 SET-TIN | VN10010.05 SET-TIN |
| VN10010.0100 TIN | 1 | 34 | 12 | • | • |
| VN10010.0150 TIN | 1,5 | 40 | 18 | • | • |
| VN10010.0200 TIN | 2 | 49 | 24 | • | • |
| VN10010.0250 TIN | 2,5 | 57 | 30 | • | • |
| VN10010.0300 TIN | 3 | 61 | 33 | • | • |
| VN10010.0350 TIN | 3,5 | 70 | 39 | • | • |
| VN10010.0400 TIN | 4 | 75 | 43 | • | • |
| VN10010.0450 TIN | 4,5 | 80 | 47 | • | • |
| VN10010.0500 TIN | 5 | 86 | 52 | • | • |
| VN10010.0550 TIN | 5,5 | 93 | 57 | • | • |
| VN10010.0600 TIN | 6 | 93 | 57 | • | • |
| VN10010.0650 TIN | 6,5 | 101 | 63 | • | • |
| VN10010.0700 TIN | 7 | 109 | 69 | • | • |
| VN10010.0750 TIN | 7,5 | 109 | 69 | • | • |
| VN10010.0800 TIN | 8 | 117 | 75 | • | • |
| VN10010.0850 TIN | 8,5 | 117 | 75 | • | • |
| VN10010.0900 TIN | 9 | 125 | 81 | • | • |
| VN10010.0950 TIN | 9,5 | 125 | 81 | • | • |
| VN10010.1000 TIN | 10 | 133 | 87 | • | • |
| VN10010.1050 TIN | 10,5 | 133 | 87 | • | |
| VN10010.1100 TIN | 11 | 142 | 94 | • | |
| VN10010.1150 TIN | 11,5 | 142 | 94 | • | |
| VN10010.1200 TIN | 12 | 151 | 101 | • | |
| VN10010.1250 TIN | 12,5 | 151 | 101 | • | |
| VN10010.1300 TIN | 13 | 151 | 101 | • |
Schnittbedingungen
Material | Festigkeit | Vc | fz(mm/r) Ø1 | Ø2 | Ø3,15 | Ø4 | Ø5 | Ø6,3 | Ø8 | Ø10 | Ø12,5 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| P.1 | Automatenstähle, allgemeine Baustähle | ≤ 600 N/mm² | 30 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| P.2 | Allgemine Baustähle, Stahlguss | ≤ 850 N/mm² | 22 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| P.3 | Niedriglegierte Werkzeugstähle | ≤ 820 N/mm² | 28 | 0,016 | 0,05 | 0,08 | 0,1 | 0,1 | 0,125 | 0,16 | 0,2 | 0,2 |
| P.4 | Vergütungsstähle | > 800 N/mm² | 22 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| P.5 | Hochlegierte Werkzugstähle | ≤ 400 N/mm² | 20 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| P.6 | Werkzeug- und Vergütengsstähle | ≤ 820 N/mm² | 18 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| K.1 | Temperguss (≤ 240 HB) | > 800 N/mm² | 33 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| K.2 | Temperguss (> 240 HB) | ≤ 800 N/mm² | 33 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| N.4 | Kupfer-Zink-Legierungen | ≤ 800 N/mm2 | 33 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| N.5 | Kunststoff | ≤ 300 N/mm² | 22 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
Produkteingeschaften
Spiralsteigung 25° - 30°.

Spitzenwinkel 118°

Recht Helix
Die universal einsetzbare Standardschicht. Im Vergleich mit den unbeschichteten Werkzeugen bietet um 300-400% längere Standzeit der Schneidkante. Die Kühlung ist empfehlenswert.
Schleifen nach DIN 1412 Form N, Kagelmantelschliff.

Bohrtiefe 5xD
Der Schnellarbeitsstahl von mittlerer Leistung, vom Gesichtspunkt der Zähigkeit ist für die Fräser von kleineren Durchmessern und für Materialien mit einer Festigkeit von 900 MPa geeignet.