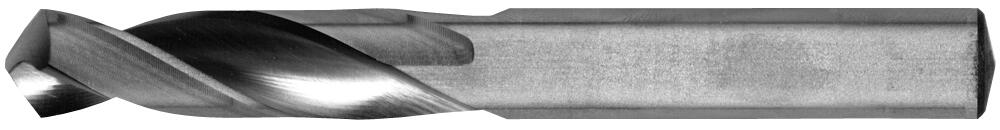
Forets hélicoidaux à queue cylindrique, courts, type V120


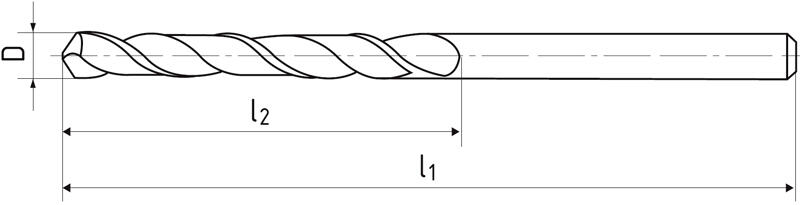
| D | l1 | l2 | Code article | En stock |
|---|---|---|---|---|
| 2 | 38 | 12 | VN30045.0200 | Non |
| 2,1 | 38 | 12 | VN30045.0210 | Oui |
| 2,25 | 40 | 13 | VN30045.0225 | Oui |
| 2,5 | 43 | 14 | VN30045.0250 | Non |
| 2,6 | 43 | 14 | VN30045.0260 | Oui |
| 2,8 | 46 | 16 | VN30045.0280 | Oui |
| 2,9 | 46 | 16 | VN30045.0290 | Oui |
| 3 | 46 | 16 | VN30045.0300 | Oui |
| 3,1 | 49 | 18 | VN30045.0310 | Oui |
| 3,2 | 49 | 18 | VN30045.0320 | Oui |
| 3,3 | 49 | 18 | VN30045.0330 | Oui |
| 3,4 | 52 | 20 | VN30045.0340 | Oui |
| 3,5 | 52 | 20 | VN30045.0350 | Oui |
| 3,6 | 52 | 20 | VN30045.0360 | Oui |
| 3,7 | 52 | 20 | VN30045.0370 | Oui |
| 3,8 | 55 | 22 | VN30045.0380 | Oui |
| 3,9 | 55 | 22 | VN30045.0390 | Oui |
| 4 | 55 | 22 | VN30045.0400 | Oui |
| 4,1 | 55 | 22 | VN30045.0410 | Oui |
| 4,2 | 55 | 22 | VN30045.0420 | Oui |
| 4,3 | 58 | 24 | VN30045.0430 | Oui |
| 4,5 | 58 | 24 | VN30045.0450 | Oui |
| 4,6 | 58 | 24 | VN30045.0460 | Oui |
| 4,7 | 58 | 24 | VN30045.0470 | Oui |
| 4,8 | 62 | 26 | VN30045.0480 | Oui |
| 4,9 | 62 | 26 | VN30045.0490 | Oui |
| 5 | 62 | 26 | VN30045.0500 | Oui |
| 5,1 | 62 | 26 | VN30045.0510 | Oui |
| 5,2 | 62 | 26 | VN30045.0520 | Oui |
| 5,5 | 66 | 28 | VN30045.0550 | Oui |
| 5,6 | 66 | 28 | VN30045.0560 | Oui |
| 5,7 | 66 | 28 | VN30045.0570 | Oui |
| 5,9 | 66 | 28 | VN30045.0590 | Oui |
| 6 | 66 | 28 | VN30045.0600 | Oui |
| 6,1 | 70 | 31 | VN30045.0610 | Oui |
| 6,2 | 70 | 31 | VN30045.0620 | Non |
| 6,5 | 70 | 31 | VN30045.0650 | Oui |
| 6,6 | 70 | 31 | VN30045.0660 | Oui |
| 6,8 | 74 | 34 | VN30045.0680 | Oui |
| 6,9 | 74 | 34 | VN30045.0690 | Non |
| 7 | 74 | 34 | VN30045.0700 | Oui |
| 7,1 | 74 | 34 | VN30045.0710 | Oui |
| 7,5 | 74 | 34 | VN30045.0750 | Oui |
| 7,8 | 79 | 37 | VN30045.0780 | Oui |
| 8 | 79 | 37 | VN30045.0800 | Non |
| 8,5 | 79 | 37 | VN30045.0850 | Oui |
| 8,6 | 84 | 40 | VN30045.0860 | Oui |
| 8,7 | 84 | 40 | VN30045.0870 | Oui |
| 8,9 | 84 | 40 | VN30045.0890 | Oui |
| 9 | 84 | 40 | VN30045.0900 | Oui |
| 9,4 | 84 | 40 | VN30045.0940 | Oui |
| 10 | 89 | 43 | VN30045.1000 | Non |
| 10,2 | 89 | 43 | VN30045.1020 | Oui |
| 10,5 | 89 | 43 | VN30045.1050 | Oui |
| 11 | 95 | 47 | VN30045.1100 | Oui |
| 11,2 | 95 | 47 | VN30045.1120 | Oui |
| 11,8 | 95 | 47 | VN30045.1180 | Oui |
| 12 | 102 | 51 | VN30045.1200 | Oui |
| 12,5 | 102 | 51 | VN30045.1250 | Oui |
| 13 | 102 | 51 | VN30045.1300 | Oui |
| 13,8 | 107 | 54 | VN30045.1380 | Non |
| 14 | 107 | 54 | VN30045.1400 | Oui |
Conditions de coupe
Matériaux | Dureté | Vc | fz(mm/r) Ø1 | Ø2 | Ø3,15 | Ø4 | Ø5 | Ø6,3 | Ø8 | Ø10 | Ø12,5 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| P.1 | Acier de coupe, acier de construction | ≤ 600 N/mm² | 40 | 0,016 | 0,05 | 0,08 | 0,1 | 0,1 | 0,125 | 0,16 | 0,2 | 0,2 |
| P.2 | Acier de construction et acier moulé | ≤ 850 N/mm² | 40 | 0,016 | 0,05 | 0,08 | 0,1 | 0,1 | 0,125 | 0,16 | 0,2 | 0,2 |
| P.3 | Acier à outils faiblement allié | ≤ 1100 N/mm² | 40 | 0,016 | 0,05 | 0,08 | 0,1 | 0,1 | 0,125 | 0,16 | 0,2 | 0,2 |
| P.4 | Acier trempé | ≤ 900 N/mm² | 20 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| P.5 | Acier à outils fortement allié | ≤ 1100 N/mm² | 20 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| P.6 | Acier à outils et trempé | > 1100 N/mm² | 15 | 0,012 | 0,032 | 0,05 | 0,063 | 0,063 | 0,08 | 0,1 | 0,125 | 0,125 |
| M.1 | Acier inoxydable | ≤ 750 N/mm² | 18 | 0,006 | 0,02 | 0,032 | 0,04 | 0,04 | 0,05 | 0,063 | 0,08 | 0,08 |
| M.2 | Acier inoxydable | 750 - 850 N/mm² | 14 | 0,012 | 0,032 | 0,05 | 0,063 | 0,063 | 0,08 | 0,1 | 0,125 | 0,125 |
| M.3 | Acier inoxydable | > 850 N/mm² | 16 | 0,012 | 0,032 | 0,05 | 0,063 | 0,063 | 0,08 | 0,1 | 0,125 | 0,125 |
| K.1 | Fonte (≤ 240 HB) | ≤ 820 N/mm² | 35 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| K.2 | Fonte (> 240 HB) | > 800 N/mm² | 30 | 0,018 | 0,063 | 0,1 | 0,125 | 0,125 | 0,16 | 0,2 | 0,25 | 0,25 |
| N.4 | Cuivre, alliages de cuivre, laiton, bronze | ≤ 800 N/mm² | 35 | 0,014 | 0,04 | 0,063 | 0,08 | 0,08 | 0,1 | 0,125 | 0,16 | 0,16 |
| S.1 | Alliage Cr-Ni | ≤ 1500 N/mm² | 8 | 0,006 | 0,02 | 0,032 | 0,04 | 0,04 | 0,05 | 0,063 | 0,08 | 0,08 |
Attributs du produit
Profil de la rainure large avec des bords arrière arrondis. Le noyau est épais et l'angle de l'apex est de 135°.
Face conique à contre-dépouille avec tranchant transversal raccourci, DIN 1412 type A.
