Fraises à queue longues, coupe jusqu'au centre, 45°, type W, Weldon



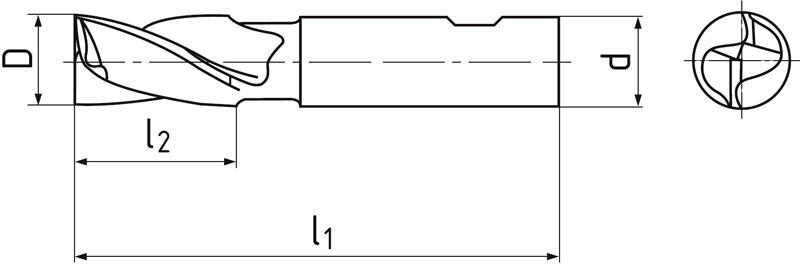
| D h 10 | d h 6 | l1 | l2 | Z | Code article | En stock |
|---|---|---|---|---|---|---|
| 3 | 6 | 57 | 8 | 2 | S111612.030 | Non |
| 3,5 | 6 | 57 | 10 | 2 | S111612.035 | Non |
| 4 | 6 | 57 | 11 | 2 | S111612.040 | Non |
| 4,5 | 6 | 57 | 11 | 2 | S111612.045 | Non |
| 5 | 6 | 57 | 13 | 2 | S111612.050 | Non |
| 6 | 6 | 57 | 13 | 2 | S111612.060 | Non |
| 7 | 8 | 63 | 16 | 2 | S111612.070 | Non |
| 8 | 8 | 63 | 19 | 2 | S111612.080 | Non |
| 9 | 10 | 72 | 19 | 2 | S111612.090 | Oui |
| 10 | 10 | 72 | 22 | 2 | S111612.100 | Non |
| 12 | 12 | 83 | 26 | 2 | S111612.120 | Non |
| 14 | 14 | 83 | 26 | 2 | S111612.140 | Non |
| 16 | 16 | 92 | 32 | 2 | S111612.160 | Oui |
| 18 | 18 | 92 | 32 | 2 | S111612.180 | Non |
| 20 | 20 | 104 | 38 | 2 | S111612.200 | Oui |
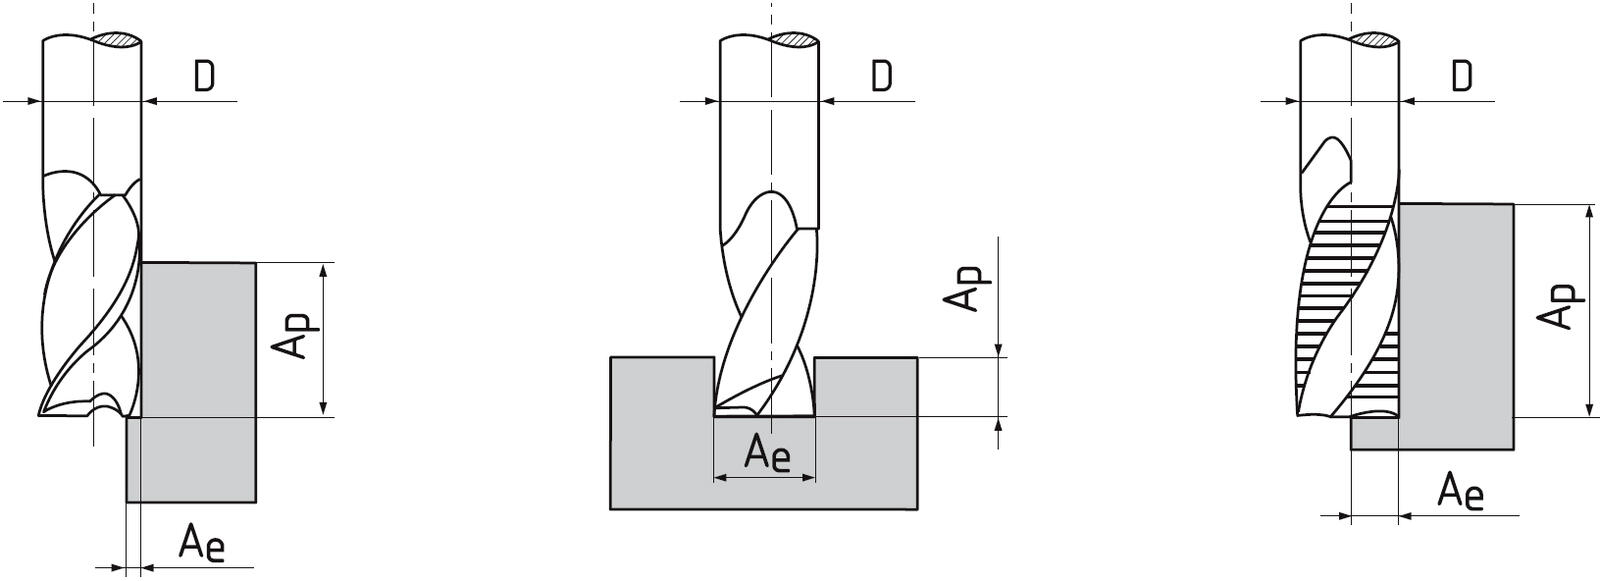
Conditions de coupe
Matériaux | Dureté | Ap | Ae | Vc | fz(mm/z) Ø 3 | Ø 6 | Ø 8 | Ø 10 | Ø 12 | Ø 16 | Ø 18 | Ø 20 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| N.1 | Aluminium, alliages d'aluminium Al-Si (Si ≤ 6%) | ≤ 400 N/mm2 | 1,5xD | 0,2xD | 160 | 0.02 | 0.04 | 0.053 | 0.067 | 0.08 | 0.107 | 0.12 | 0.133 |
| N.2 | Alliages d'aluminium Al-Si (Si ≤ 12%) | ≤ 600 N/mm2 | 1,5xD | 0,2xD | 220 | 0.02 | 0.04 | 0.053 | 0.067 | 0.08 | 0.107 | 0.12 | 0.133 |
| N.4 | Cuivre, alliages de cuivre, laiton, bronze | ≤ 800 N/mm2 | 1,5xD | 0,2xD | 176 | 0.016 | 0.032 | 0.0424 | 0.0536 | 0.064 | 0.0856 | 0.096 | 0.164 |
Attributs du produit
Queue weldon - DIN 6535 HB.
Pour l'usinage d'outils souples, par exemple l'aluminium et des métaux non ferreux.

Directions possibles de mouvement

Huile de refroidissement.

Standard de l´entreprise
Angle d'Hélice = 45°. Angle de Pointe = 15°.

Élaboration de la tête
Les matériaux en carbure se caractérisent par une résistance élevée à la compression, une dureté élevée et donc une grande résistance à l'usure, mais aussi une résistance à la flexion et une ténacité limitées.